Moldes 9 min de lectura
Moldes de inyección de zamak: cámara caliente, molde y máquina
Por Inytialgo · · Actualizado el
Los moldes de inyección de zamak trabajan en cámara caliente, con el sistema de inyección permanentemente sumergido en el metal, y esa sola diferencia cambia el molde entero: la alimentación, el detalle que puedes exigirle, el ciclo y la vida del acero. Un molde de zamak no es un molde de aluminio más pequeño.
La razón está en la temperatura. El zamak funde en torno a los 385 °C; el aluminio, cerca de los 660 °C. A 385 °C se puede tener un pistón y un cuello de cisne dentro del baño toda la jornada sin que el metal los destruya, y de ahí nace todo lo demás: ciclos más cortos, paredes más finas, geometrías que el aluminio no sostiene y moldes que duran mucho más. Este artículo va del proceso y del herramental —no de la elección de aleación—: qué tiene de particular un molde de zamak y qué mirar en la máquina que lo va a montar.
Qué es la inyección de zamak
La inyección de zamak es fundición a presión con una aleación de zinc: el metal líquido entra en una cavidad de acero empujado por un pistón y solidifica bajo presión. El proceso es el mismo que conoces en aluminio; lo que cambia es la arquitectura de la máquina y, en consecuencia, el molde. El mapa completo de variantes está en fundición a presión: qué es y qué variantes hay.
En planta, el zamak ocupa el hueco de la pieza pequeña con detalle exigente: herrajes, carcasas de conector, cuerpos de cerradura, piezas de mando, partes decorativas que después se cromarán o pintarán. Cuando alguien busca «inyección de zamak» casi nunca está eligiendo un metal: está buscando una pieza con geometría difícil, tolerancias cerradas y acabado.
Por qué el zamak va en cámara caliente
Porque el zinc líquido convive con el acero del sistema de inyección sin destruirlo. En cámara caliente, el crisol, el cuello de cisne, el pistón y la boquilla forman un circuito cerrado que está siempre lleno de metal: no hay dosificación manual ni caída al contenedor, y el metal no se enfría entre disparo y disparo.
Eso tiene tres consecuencias prácticas que se notan en la cuenta de resultados:
- Ciclo más corto. Se elimina la dosificación y buena parte de la pérdida térmica previa a la inyección.
- Menos variabilidad entre piezas. El metal llega a la boquilla en condiciones repetibles, no dependiendo de cuánto tardó el dosificador.
- Menos castigo para el acero. Menor choque térmico y menor erosión que en aluminio, con la soldadura del metal al molde mucho más contenida.
El aluminio no puede hacer esto: a su temperatura, un sistema sumergido se consume. Por eso va en cámara fría, con todo lo que ello implica —la cadena completa de decisiones de esa otra ruta está en fundición de aluminio: aleación, inyectora y celda.
Cómo es un molde de inyección de zamak
Un molde de zamak se diseña alrededor de una realidad: el metal llena muy bien y solidifica muy rápido. Eso permite exigirle geometría, y castiga sin piedad cualquier holgura del acero.
Alimentación: boquilla, ataque y colada
En cámara caliente el metal entra desde la boquilla a la bebedera y de ahí al sistema de canales. La colada es más compacta que en aluminio y la ventana de llenado, más corta. El diseño del ataque decide casi todo: dónde termina la línea de unión de los frentes, dónde queda el aire y qué zona se llena tarde.
El zamak también es más propenso a la rebaba, precisamente por su fluidez. Una holgura que en aluminio pasa desapercibida, en zinc se convierte en rebaba en cada ciclo y en una operación de rebabado que no estaba en el costo.
Detalle, postizos y correderas
Aquí está la ventaja competitiva del zinc: sostiene nervaduras finas, textos grabados, roscas moldeadas, paredes que en aluminio serían inviables y tolerancias que evitan operaciones de maquinado posteriores. Los límites del lado del aluminio están en espesor mínimo en fundición a presión; el zamak los baja de forma apreciable.
Ese detalle se paga en herramental: más postizos, más correderas, más posibilidades de que algo se atore. Y cuanto más detalle, más crítica es la expulsión — la pieza pequeña y con geometría agarrada al acero es la que se deforma al salir. El criterio de desmoldeo está en ángulos de salida para moldes.
Térmica y vida del molde
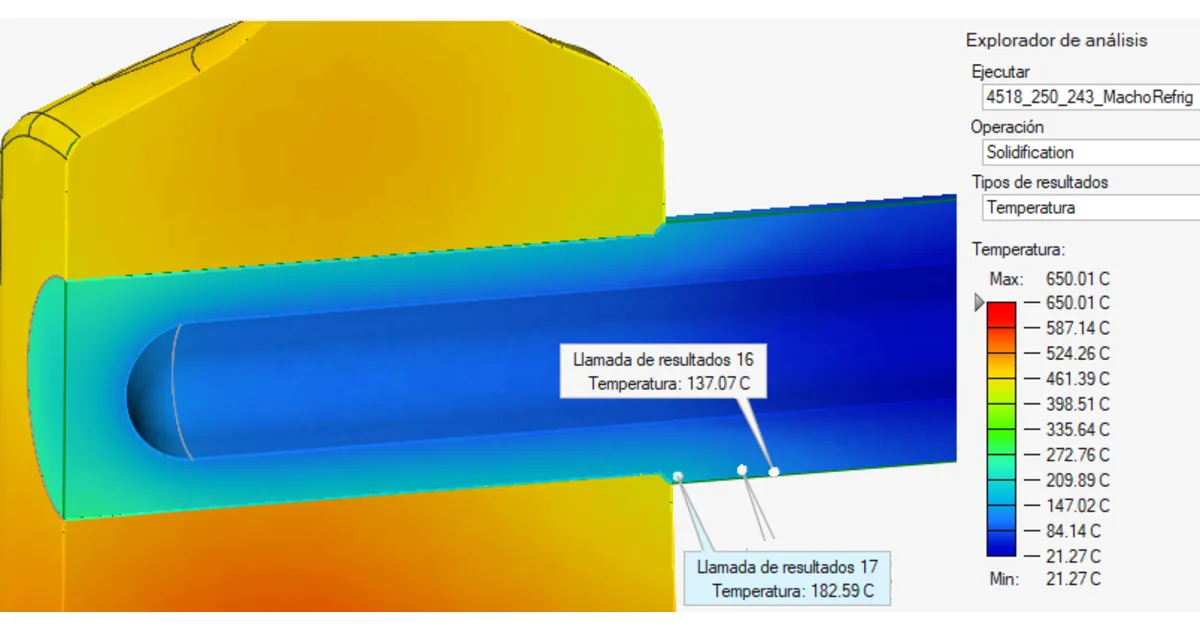
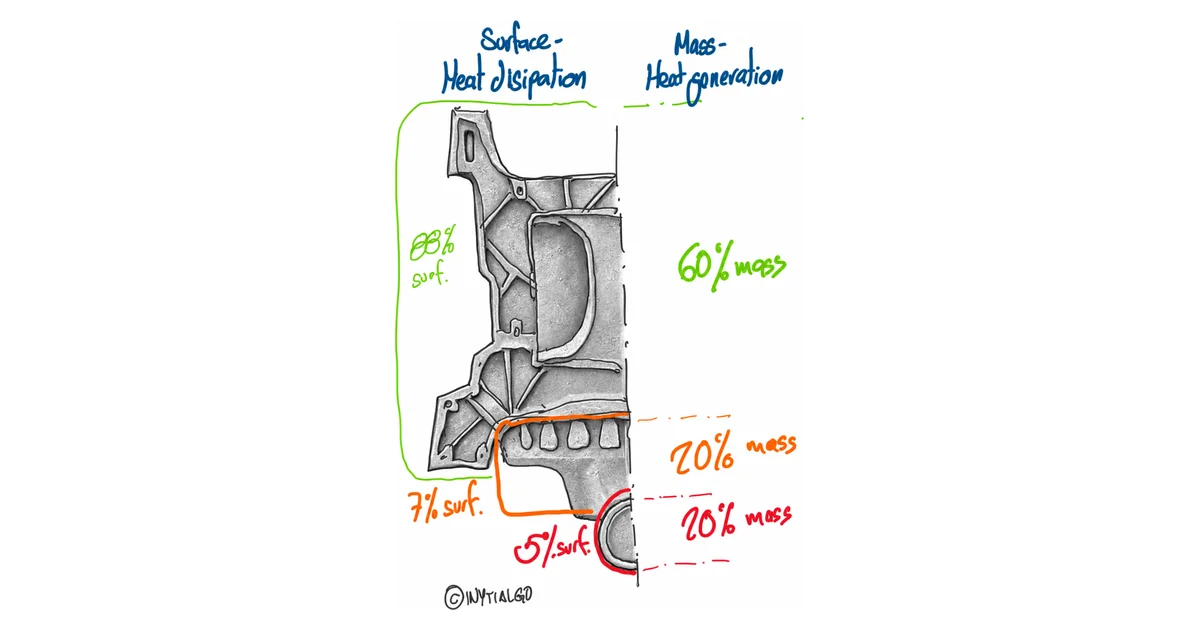
El molde de zamak sufre menos, pero no es indestructible: los puntos calientes siguen decidiendo el rechupe, y la refrigeración sigue gobernando el ciclo. La diferencia es que el acero aguanta muchos más disparos antes de que el craquelado térmico se vea en la pieza, lo que cambia la economía del proyecto: en zinc, el molde se amortiza sobre series largas y la conversación se desplaza del «cuánto durará» al «cuánto tiempo estará parado para mantenimiento».
Fabricación de moldes de zamak: en qué orden se decide
La fabricación de un molde de zamak recorre siempre las mismas etapas, y el dinero se gana o se pierde en las tres primeras:
- Revisión de la pieza para el proceso. Espesores, radios, ángulos de salida, zonas que exigen corredera y superficies que van a cromarse. Aquí es donde se cambia geometría gratis.
- Concepción de la colada. Posición del ataque, trazo de canales, rebosaderos y venteo: dónde se encuentran los frentes y por dónde sale el aire.
- Simulación de llenado y solidificación. Antes del maquinado, no después. Mover un venteo en CAD cuesta una tarde; moverlo en acero templado cuesta banco y línea parada.
- Diseño del portamoldes y del sistema de expulsión, con el reparto de botadores discutido cuando la pieza todavía es un archivo.
- Maquinado, tratamiento y ajuste del acero, postizos incluidos.
- Tryout y estabilización. El molde no se juzga con el primer disparo, sino con la condición térmica estabilizada tras varios ciclos.
Invertir el orden —maquinar primero y simular cuando aparece el defecto— es la forma más cara de fabricar un molde, y es también la más habitual.
Máquinas de inyección de zamak: qué mirar
Una máquina de inyección de zamak es una cámara caliente, y se elige por la pieza, no por el catálogo. La fuerza de cierre necesaria sale del área proyectada de todo lo que hay en el plano de partición —pieza, coladas y rebosaderos— multiplicada por la presión con la que se quiere trabajar, más el margen del proceso. Con eso ya sabes en qué rango buscas.
Después, cinco cosas pesan más que el precio de lista:
- Capacidad de disparo del cuello de cisne, que fija la pieza máxima viable y el margen de colada.
- Control térmico del crisol y de la boquilla, el sospechoso habitual cuando la primera pieza del turno sale distinta a las demás.
- Repetibilidad de la curva de inyección, sobre todo en el paso a segunda fase: lo que la máquina no repita, la pieza lo registra.
- Altura de molde y distancia entre columnas, que deciden si tu herramental futuro cabe o no.
- Automatización de salida, porque en piezas de ciclo corto el manejo posterior es el que marca la producción real, no la máquina.
Comprar tonelaje de más no es prudencia: una máquina sobrada trabaja fuera de su ventana de control, y una justa abre el molde en cada inyectada.
Fabricación de piezas en zamak: qué pedirle a un proveedor
Si lo que buscas es quién te inyecte la pieza, la conversación con un taller de zamak se vuelve concreta con cuatro preguntas, y las cuatro se responden mejor con el molde delante que con el plano:
- ¿De quién es el molde y quién lo mantiene? El herramental es el activo del proyecto; el reparto de propiedad y de mantenimiento decide qué pasa el día que cambies de proveedor.
- ¿Qué acabado entrega y hasta dónde llega? Rebabado, tambor, pulido, cromado o pintura: en zinc el acabado no es una operación posterior, es un requisito que cambia el diseño de la colada.
- ¿Qué control dimensional y qué trazabilidad de lote hay? Sin marcaje de cavidad y de lote, un defecto que sale del campo no se puede acotar.
- ¿Qué política de retorno y de carga sigue el baño? Es donde se decide la limpieza del metal, y no se ve en la pieza el día del disparo.
Y una aclaración por delante: nosotros no inyectamos piezas. Trabajamos el diseño del molde y del proceso —simulación, diagnóstico de defectos y formación— para que el molde que fabrique tu taller salga bien a la primera.
Lo que el zamak no perdona
Con la honestidad por delante, porque el zinc tiene fama inmerecida de fácil:
- La limpieza del baño. El zamak es sensible a la contaminación, y ciertos elementos en cantidades pequeñas comprometen la pieza a lo largo del tiempo, no el día del disparo. La política de retorno y de carga no es un detalle administrativo.
- La rebaba y el ajuste del acero. Su fluidez encuentra cualquier holgura.
- La expulsión de la pieza con detalle. Lo que le pides al molde en geometría te lo cobra en desmoldeo.
- El acabado como requisito, no como consecuencia. Si la pieza va a cromarse o pintarse, el defecto superficial deja de ser cosmético y pasa a ser rechazo.
Y una advertencia general: el zamak no rescata un diseño de pieza mal concebido. Solo mueve el límite de lo posible un poco más lejos.
¿Zamak 3, zamak 5 o pasar a aluminio?
Entre zamak 3 y zamak 5 hay diferencias de resistencia, pero no son lo bastante significativas: mandan el suministro y el precio. Si la algo mayor resistencia obliga a pagar un sobreprecio, no tiene sentido.
Somos defensores del zamak. Si algo está diseñado en zamak, bien: tiene su ámbito y sus ventajas, no solo de coste. La transformación en cámara caliente es más simple, se inyecta mucho más fino y con un nivel de detalle que en aluminio no se logra. Para un auto interesa la ligereza; para una pieza de joyería o decorativa, el peso es un valor: que no parezca de cartón.
Por dónde empezar
Si estás evaluando pasar una pieza a zinc, o rediseñando un molde de zamak que da problemas, el orden que ahorra dinero es simular el llenado y la solidificación antes de maquinar el acero —lo que ve y lo que no ve la simulación está en cómo la simulación evita defectos antes de fabricar el molde— y discutir la expulsión mientras la pieza todavía es un archivo CAD.
En software está la herramienta con la que ese análisis se queda en tu equipo, y en consultoría, el acompañamiento cuando el problema es una pieza concreta que hoy está costando scrap.
- #zamak
- #moldes
- #cámara caliente
- #inyección
- #HPDC
¿Te resultó útil? Añade Inytialgo como fuente preferida y verás nuestras publicaciones más a menudo en tu Búsqueda de Google.
Añadir como fuente preferida en Google