Moldes 9 min de lectura
Moldes de fundición a presión de alta eficiencia: colada, refrigeración, robustez y expulsión
Por Inytialgo ·
Un molde de fundición a presión de alta eficiencia no es el que llena más rápido ni el que lleva el acero más caro: es el que mantiene la pieza dentro de especificación disparo tras disparo, con un rechazo que la planta puede sostener. Eso se decide en cuatro funciones del herramental —la colada, la refrigeración, la robustez estructural y la expulsión— que se diseñan juntas, porque tocar una mueve las otras tres.
El caso que más lo pone a prueba es la pieza de pared delgada con cara sellante o planicidad cerrada: una tapa de electrónica, una caja de batería, un encapsulado con disipador para el vehículo eléctrico. Ahí el molde que aprobó las muestras puede dejar de servir en la tercera semana de serie, sin que nadie haya tocado la máquina.
¿Qué hace que un molde de fundición a presión sea de alta eficiencia?
Que sostenga el resultado dentro de una ventana de proceso razonable, no que lo consiga una vez. La fundición a presión convive con tres fuentes de variabilidad que no desaparecen: la temperatura del metal y del molde, la dosificación de metal —con el cambio de parámetros que arrastra— y la lubricación de la superficie del molde.
Para cada una existe equipo que la acota: termorreguladores, hornos dosificadores, cabezales de lubricación hechos a medida. En la experiencia de Inytialgo, instalarlos no basta para asegurar un rechazo sostenible en piezas exigentes. Lo que queda por cerrar tiene que cerrarlo el concepto del molde: un herramental que tolere esa variabilidad sin trasladarla a la pieza.
Por eso «eficiencia» en un molde no se mide en el mejor turno, sino en el peor.
Las cuatro funciones del molde, en una tabla
Cada función responde a una pregunta distinta y falla con un síntoma distinto. Esta es la lectura rápida; abajo, una por una.
| Función | Qué decide | Síntoma típico cuando falla |
|---|---|---|
| Colada | Cómo llega el metal a la cavidad y cuándo se puede abrir | Aire atrapado, salpicadura, porosidad, apertura tardía |
| Refrigeración | El balance térmico punto por punto y su estabilidad | Rechupes locales, adherencias, deformación que cambia con la temperatura |
| Robustez estructural | Que el molde no se mueva bajo cierre, inyección y expulsión | Rebaba, cotas que derivan, desgaste prematuro de guías |
| Expulsión | Que la pieza salga entera y sin tensiones residuales | Grietas finas, falta de planicidad, marcas de botador |
El mismo síntoma puede venir de dos funciones distintas; cómo separar la causa real lo explicamos en defectos de fundición: qué los causa y cómo evitarlos.
Colada: conducir el metal sin secuestrar la apertura
La colada tiene dos trabajos, y el segundo casi nunca entra en la discusión. El primero es conocido: llevar el metal desde el biscuit hasta la cavidad sin mezclarle aire, con transiciones que no aceleren el aluminio de golpe. Ese debate —contener el metal frente a conducirlo— lo desarrollamos en coladas tóxicas, y la evacuación del aire que queda lo resuelve, cuando la pieza lo exige, la colada al alto vacío.
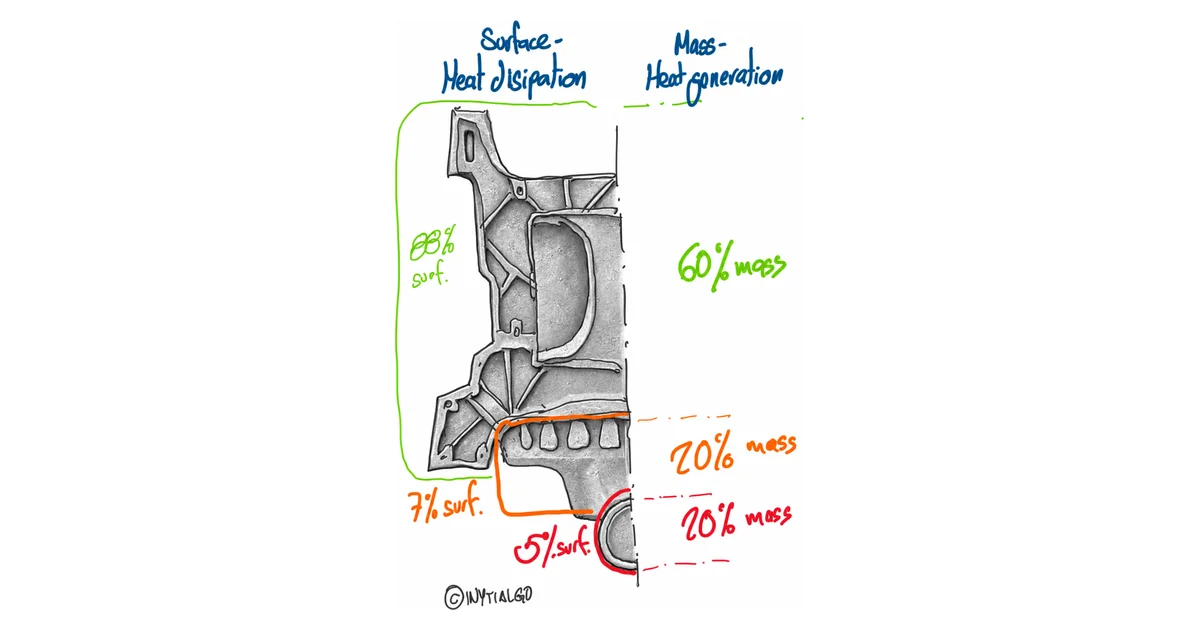
El segundo trabajo es térmico: la colada no debe dictar cuándo se abre el molde. Un ramal o un biscuit muchas veces más gruesos que la pared de la pieza siguen blandos mucho después de que el componente alcanzó su rigidez, y el molde espera por ellos mientras la pieza se sigue contrayendo contra el acero. Ese balance de masas entre colada y pieza tiene su propia entrega: ramal, biscuit y tiempo de enfriamiento.
Una colada sobredimensionada «por si acaso» se paga en metal de retorno, en segundos de espera y en fuerza de cierre de la inyectora, que crece con el área proyectada de pieza y coladas.
Refrigeración: el balance térmico decide la ventana
La refrigeración no sirve solo para acortar el ciclo: decide qué tan ancha es la ventana de proceso. Un molde con un solo circuito para todo trabaja con la zona más caliente y la más fría peleándose; segmentar los circuitos y llevar refrigeración localizada a las zonas masivas permite tratar cada parte de la pieza según lo que necesita.
Aquí aparece un dilema que no tiene óptimo global: la lubricación del molde. Menos desmoldeante es menos gas y menos restos en la cavidad, o sea menos porosidad de atrapamiento; pero también es más esfuerzo para desprender la pieza del acero. La refrigeración localizada —y su variante pulsante en zonas que luego se roscan o maquinan— reduce la dependencia del lubricante y devuelve margen a ese compromiso. Es uno de los pares requisito-molde que recogemos en el sentido común: del requisito de pieza a la especificación de molde.
El balance que importa no es el del primer disparo, sino el que se estabiliza tras varios ciclos.
Robustez estructural: un molde que no se mueve
Un molde se deforma: lo empuja la presión del metal, lo cierra la máquina, lo recorre la expulsión cada ciclo. La robustez estructural es que esas deformaciones no lleguen a la pieza. En la práctica se traduce en decisiones concretas:
- Guiado de expulsión extendido cuando la planicidad es cerrada: la placa de botadores que avanza torcida empuja torcido.
- Centraje fiel entre lado fijo y lado móvil cuando las tolerancias dimensionales son estrechas.
- Materiales, tratamientos térmicos y recubrimientos a la altura de la vida de molde comprometida.
- Monitoreo de presión y temperatura en las improntas cuando esa vida está en el contrato.
La vida del molde es la otra cara de la robustez. Los insertos de la cavidad mueren sobre todo por choque térmico —la red de grietas finas que deja el calentar y enfriar cada ciclo—, por soldadura del aluminio al acero y por erosión en los ataques. Según el fabricante de acero Uddeholm (documento técnico «Uddeholm Dievar: nuevos límites de rendimiento», publicado en 2024), un molde de acero H13 para piezas de tren motriz suele garantizar de 80 mil a 150 mil inyectadas, mientras que en algunas piezas estructurales, como largueros delanteros, la vida ha llegado a quedarse por debajo de las 30 mil. La geometría y el diseño del molde pesan tanto como el acero.
La robustez incluye al propio sistema de expulsión, que trabaja con cargas altas y repetidas. Validar placas y guías con un análisis estructural antes de fabricar —con una herramienta como Simcenter Simsolid (antes Altair SimSolid), que analiza el ensamble directamente desde el CAD— sale más barato que descubrir la flexión en el tryout.
Expulsión: donde se pierde la pieza que el llenado salvó
En piezas delgadas, la expulsión es la etapa en la que más tensión soporta el componente. Los botadores empujan en pocos puntos contra una adhesión repartida por toda la superficie, y el resultado depende de cómo se reparte ese esfuerzo. Desde Inytialgo vemos ahí un terreno abierto para innovar en el concepto de molde, con cuatro objetivos:
- Minimizar las tensiones sobre la pieza durante la extracción.
- Dar robustez al sistema de expulsión, para que empuje igual en todos los ciclos.
- Anticipar el instante de expulsión, lo que depende sobre todo del enfriamiento de la colada.
- Dispersar el esfuerzo cuando la pieza es poco robusta.
Los dos primeros son mecánicos y recaen en el diseño del molde; los dos últimos son térmicos y de layout. Los criterios de salida y de colocación de botadores están en ángulos de salida para moldes, y lo que pasa cuando el balance sale mal, en deformación en componentes de escaso espesor.
Por qué no se optimizan por separado
Las cuatro funciones se retroalimentan, y casi cada mejora en una cobra en otra:
- Menos desmoldeante baja la porosidad, pero sube el esfuerzo de expulsión: pide refrigeración localizada y un layout de botadores más fino.
- Un ramal más generoso facilita el llenado, pero retrasa la apertura: la pieza llega a la expulsión más adherida.
- El vacío exige estanqueidad en las líneas de partición y en las correderas: es un requisito de robustez, no solo de colada.
- Adelantar la apertura acorta el ciclo, pero solo funciona si la pieza ya tiene rigidez donde empujan los botadores.
A esas cuatro se suma el diseño de la pieza, que fija el margen con el que trabajan todas: espesor, reticulado, partición y marcas permitidas, como explicamos en diseñar componentes de pared delgada. El mapa completo de factores para pared delgada está en espesor mínimo en fundición a presión.
Un caso tipo: de los requisitos de la pieza a las cuatro funciones
El ejemplo es genérico y está construido para el ejercicio, sin datos de ningún cliente. Una tapa de aluminio de pared delgada para electrónica llega con tres requisitos en el plano: cara sellante con planicidad cerrada, dos zonas roscadas y porosidad baja en la zona de la junta. Así se reparte cada uno:
| Requisito de la pieza | Función que lo carga | Decisión de molde |
|---|---|---|
| Porosidad baja en la junta | Colada + refrigeración | Ataque y rebosaderos que saquen el frente frío de la zona; vacío si la especificación lo pide; menos desmoldeante en esa cara |
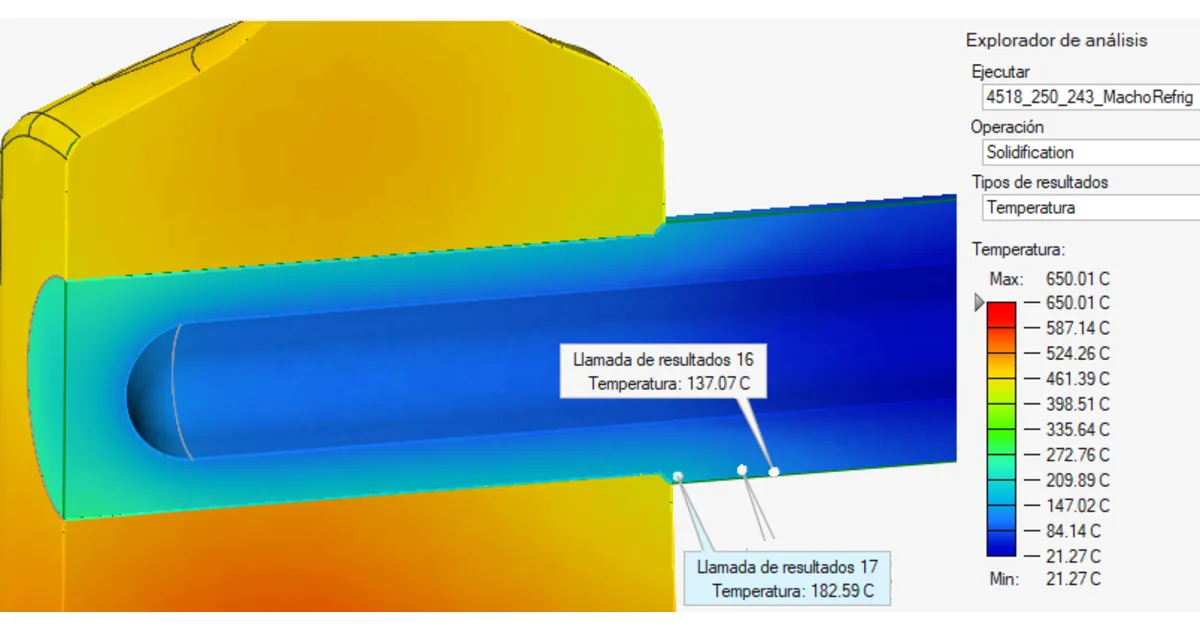
| Zonas roscadas sanas | Refrigeración | Refrigeración localizada pulsante en los machos de las roscas |
| Planicidad de la cara sellante | Expulsión + robustez | Botadores cerca de donde la pieza se agarra, guiado de expulsión extendido, ramal dimensionado para no retrasar la apertura |
La última fila esconde un número que conviene sacar antes de dibujar. Si la tapa tiene pared de 2.5 mm y el ramal se dibuja con secciones de 30 mm, la colada es doce veces más gruesa. Con la regla de Chvorinov, que liga el tiempo de solidificación al espesor (con exponente entre 1 y 2 según domine el contacto con el molde o la conducción por el metal), el ramal tarda entre unas 12 y unas 144 veces lo que la pared en solidificar. Es una aproximación de manual, no una predicción, pero basta para saber quién va a fijar la apertura.
Con tu propia pieza el ejercicio es el mismo: una fila por requisito, y una función responsable con nombre. Si alguna fila se queda sin función, ese requisito está en manos de la suerte.
Cómo empezar con tu próximo molde
Escribe la especificación desde la pieza, no desde el molde anterior
Cada requisito del plano debe traducirse en una característica del herramental antes de cotizarlo. Heredar el concepto del molde anterior es heredar también sus problemas.
Simula colada y térmica en la misma corrida
Llenado, solidificación y balance térmico tras varios ciclos se ven juntos en Simcenter Inspire Cast (antes Altair Inspire Cast). Ahí se decide si el ramal dicta la apertura y si los circuitos de refrigeración alcanzan las zonas masivas; el método está en cómo la simulación evita defectos antes de fabricar el molde.
Revisa el concepto con quien va a operar el molde
El matricero, el ingeniero de proceso y quien lleva la celda ven cosas distintas del mismo plano. Si quieres que esa revisión la hagamos contigo sobre una pieza concreta, nuestra consultoría en fundición a presión empieza justo ahí: requisitos de pieza, concepto de molde y simulación antes de cortar el acero.
- #moldes
- #diseño de moldes
- #refrigeración
- #expulsión
- #HPDC