
Moldes 8 min de lectura
Ramal, biscuit y tiempo de enfriamiento: quién gobierna de verdad la expulsión
Por Inytialgo ·
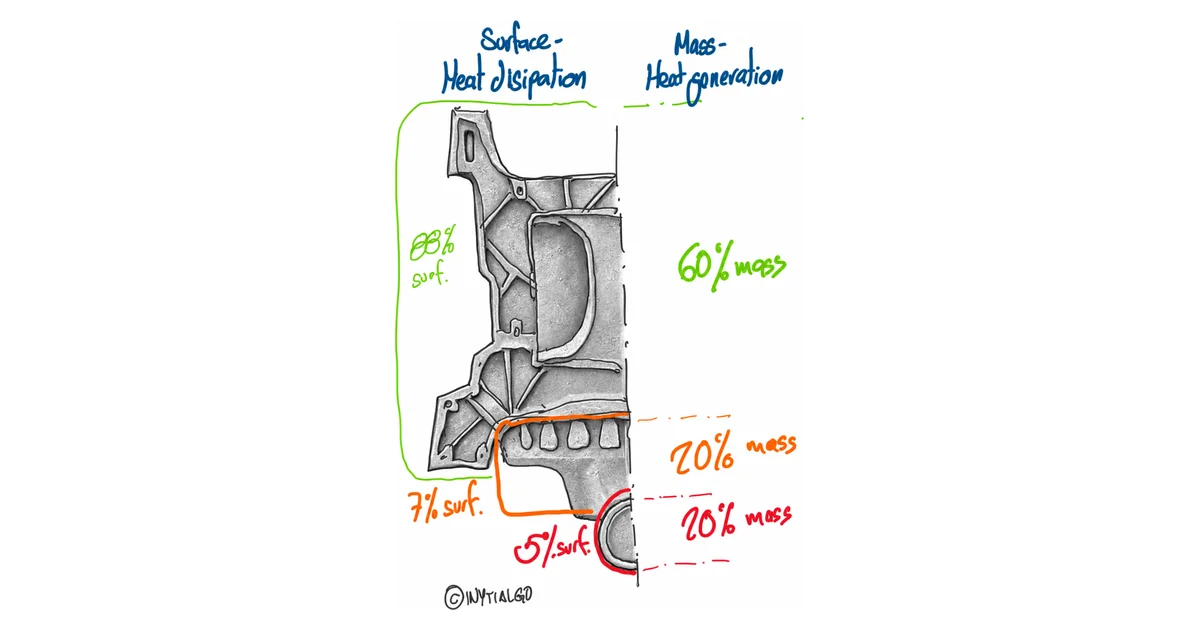
En la fundición a presión de cámara fría, el tiempo de enfriamiento casi nunca lo fija la pieza: lo fijan el ramal y el biscuit, la masa más gruesa del disparo y la última en solidificar. Mientras el molde espera por ellos, la pieza —ya rígida— sigue contrayéndose contra el acero, y la expulsión del molde llega con más adhesión de la que haría falta. En la práctica, quien gobierna la expulsión es la colada.
Se nota en la hoja de proceso: un tiempo de enfriamiento que nadie se atreve a bajar porque «la colada sale blanda», y una pieza de pared delgada que sale marcada, torcida o con grietas finas junto a los botadores. Es el mismo problema visto desde dos lados.
¿Qué son el ramal y el biscuit, y por qué solidifican al final?
El biscuit es el metal que queda en la camisa de inyección frente al pistón al terminar el disparo: un disco del diámetro de la camisa, unido a la colada, cuyo espesor depende sobre todo de cuánto metal se dosifica. El ramal es la red de canales que lleva el metal desde el biscuit hasta los ataques de la pieza.
Los dos se diseñan para conducir el metal y mantener la presión hasta el final del llenado, así que tienen sección generosa. Esa misma sección los convierte en lo último que solidifica del disparo.
En cámara caliente no hay biscuit: su lugar lo ocupa el bebedero cónico que se forma en cada disparo (glosario de fundición a presión de la International Zinc Association, 2019). El razonamiento de este artículo vale igual para ese bebedero, pero el caso extremo es el de cámara fría con aluminio.
El tiempo de enfriamiento: lo que realmente programas
El tiempo de enfriamiento —apertura o curing time en la hoja de máquina— es el instante en que decides separar la pieza del molde. Alargarlo da más rigidez a la pieza, pero también más contracción contra los núcleos y más esfuerzo para despegarla; esa competencia la desarrollamos en la pieza sobre deformación en componentes de escaso espesor.
Lo que pocas veces se escribe es quién pone el límite inferior de ese tiempo. El molde no puede abrir hasta que todo el disparo —pieza, ramal y biscuit— aguanta la extracción sin romperse ni deformarse. Si la colada necesita el doble que la pieza, la pieza espera el doble.
No es una rareza de laboratorio. La patente US20050155738A1 de Metaldyne («Device and method for cooling a shot plug», publicada en julio de 2005) afirma que el tiempo que tarda el biscuit en solidificar lo suficiente es el factor que impide acortar el ciclo en entre el 25 % y el 50 % de las operaciones comerciales de fundición a presión. Es una afirmación de la propia patente, no un estudio, pero describe lo que se ve en planta.
Ejemplo resuelto: cuánto más tarda el ramal
En la experiencia de Inytialgo, no hace falta ningún software para intuir el problema: un ramal o un biscuit con un espesor veinte veces mayor que el de la pieza obligan a retrasar la expulsión mucho más allá del instante en que el componente alcanzó su rigidez máxima. Con física de manual se puede poner orden de magnitud a ese «mucho más allá».
La regla de Chvorinov (1940, revista Giesserei) relaciona el tiempo de solidificación con el módulo de la sección, el cociente volumen/superficie: t = B·(V/A)ⁿ. Las clases de procesado de materiales del MIT (curso MIT 3.044 Materials Processing, lecciones 9 y 10, 2012, publicado en OpenCourseWare en 2013) explican sus dos límites: cuando lo que frena el calor es el contacto entre metal y molde —piezas delgadas en molde metálico refrigerado, el caso de la fundición a presión— el tiempo crece casi en proporción directa al módulo (n ≈ 1); en secciones gruesas pesa la conducción a través del metal y el tiempo tiende a crecer con el cuadrado (n ≈ 2).
Pongamos una pieza con pared de 2.5 mm y una colada con secciones veinte veces más gruesas, de 50 mm. Despreciando los bordes, el módulo de una placa es la mitad de su espesor:
| Espesor | Módulo V/A | Tiempo relativo con n = 1 | Tiempo relativo con n = 2 | |
|---|---|---|---|---|
| Pared de la pieza | 2.5 mm | 1.25 mm | 1 | 1 |
| Ramal o biscuit | 50 mm | 25 mm | 20 | 400 |
Con estos supuestos —misma aleación, mismas condiciones de molde—, la colada tarda en solidificar entre unas 20 y unas 400 veces lo que tarda la pared de la pieza. Es una horquilla de manual para entender el orden de magnitud, no un cálculo para una pieza concreta: ese número lo da la simulación. Pero basta para ver que la pieza no manda.
Rehazlo con tu pieza: divide el espesor de tu sección más gruesa de colada entre el de tu pared principal, y ese cociente (y su cuadrado) te dicen cuánto espera tu pieza por su colada.
Por qué esa espera se paga en la expulsión
Durante la espera, la pieza no está quieta. Su rigidez crece hasta una asíntota que depende sobre todo de la aleación; la contracción, en cambio, sigue apretándola contra los núcleos y las paredes del molde. Cada segundo extra añade adhesión sin añadir resistencia.
Cuando por fin abre el molde, los botadores empujan en pocos puntos contra esa adhesión acumulada. Si el layout de expulsión ya era justo, el margen que se perdió esperando a la colada es el que separa una pieza sana de una marcada. Los criterios de layout y de salida están en ángulos de salida para moldes; aquí nos ocupa la otra mitad del problema: cuándo empujan.
Y hay un segundo efecto. Como el espesor del biscuit depende de la dosificación, un horno dosificador que varía disparo a disparo hace variar también el tiempo que la colada necesita. Con un tiempo de enfriamiento fijo, unas piezas salen con margen y otras sin él, y la deformación cambia de un disparo a otro sin cambio aparente en la máquina.
Cuatro palancas para que la colada deje de mandar
La meta es que el instante de apertura lo decida la pieza. Las palancas están casi todas en el molde y en la dosificación:
- Balance de masas entre colada y pieza. Dimensionar el ramal por lo que necesita el llenado, no por costumbre. Cada milímetro de sección que sobra es tiempo de espera, metal de retorno y área proyectada. Como orden de magnitud, la patente US6634412B1 de CSIRO (2003) describe una pieza de magnesio de 1.6 kg que arrastraba 1.1 kg de ramal y biscuit; con su rediseño de colada bajó a 0.36 kg.
- Refrigeración propia de la colada. El difusor —cuya función en el llenado discutimos en coladas tóxicas— y el casquillo de colada suelen llevar circuitos de refrigeración propios, y los puntos calientes junto a secciones gruesas pueden enfriarse con refrigeración por chorro (jet cooling), como documenta la tesis de W. Gössl sobre refrigeración en moldes de fundición a presión (Montanuniversität Leoben, 2011).
- Biscuit corto y constante. Una dosificación estable da un biscuit de espesor repetible; un biscuit más corto, dentro de lo que pide la intensificación, solidifica antes.
- Ayuda mecánica para la colada. Al abrir, el pistón suele avanzar más allá de la placa fija y empuja el biscuit fuera de la camisa; botadores propios en el ramal reparten el esfuerzo para que no lo cargue la pieza.
Ninguna sustituye a un buen layout de expulsión, pero las cuatro adelantan el punto en que la pieza ya puede salir.
Cómo fijar el tiempo de enfriamiento con datos
Mira el mapa de solidificación del disparo completo
Una simulación de solidificación muestra qué zona del disparo termina al final y cuánto tarda cada una. Si el último punto en solidificar es el biscuit y no la pieza, ya sabes quién dicta tu ciclo. Ese mapa lo da Simcenter Inspire Cast (antes Altair Inspire Cast) en la misma corrida en que se revisa el llenado, como explicamos en cómo la simulación evita defectos antes de fabricar el molde.
Compara con el molde a régimen, no en frío
El balance térmico que importa es el que se estabiliza tras varios ciclos. Un ramal que en el primer disparo solidifica a tiempo puede no hacerlo cuando el molde ya está caliente.
Ajusta la colada antes que el tiempo
Si la colada manda, bajar el tiempo de enfriamiento en la máquina solo cambia cuál de las dos sale dañada. La corrección está en la sección del ramal, en su refrigeración o en la dosificación.
Este razonamiento ya asomaba en el marco de espesor mínimo en fundición a presión y en la pieza sobre moldes de fundición a presión de alta eficiencia, donde la colada es una de las cuatro funciones del herramental. Si tienes una pieza cuyo ciclo no baja porque la colada «sale blanda», nuestra consultoría en fundición a presión empieza por ese mapa de solidificación, y la formación para planta cubre la puesta a punto del molde y de la inyectora que viene después.
- #ramal
- #biscuit
- #tiempo de enfriamiento
- #expulsión
- #HPDC

