El caso completo
INYTIALGO implementa en sus proyectos un enfoque de inyección asistida con vacío basado en la simplicidad de instalación, la estabilidad de funcionamiento y la integración con el diseño del molde. El objetivo es extender el uso del vacío como una herramienta industrial accesible para reducir los defectos de llenado y el scrap, trabajando con condiciones de inyección más suaves.
Este enfoque utiliza dispositivos pasivos de evacuación que detienen el aluminio mediante su enfriamiento y solidificación (más conocidos como chill blocks), conectados a un sistema de aspiración. Sin embargo, el éxito no depende únicamente del dispositivo: requiere que el diseño del llenado, la estanqueidad del molde y las condiciones del proceso permitan aprovechar su capacidad de evacuación.
Un único punto de aspiración definido mediante simulación
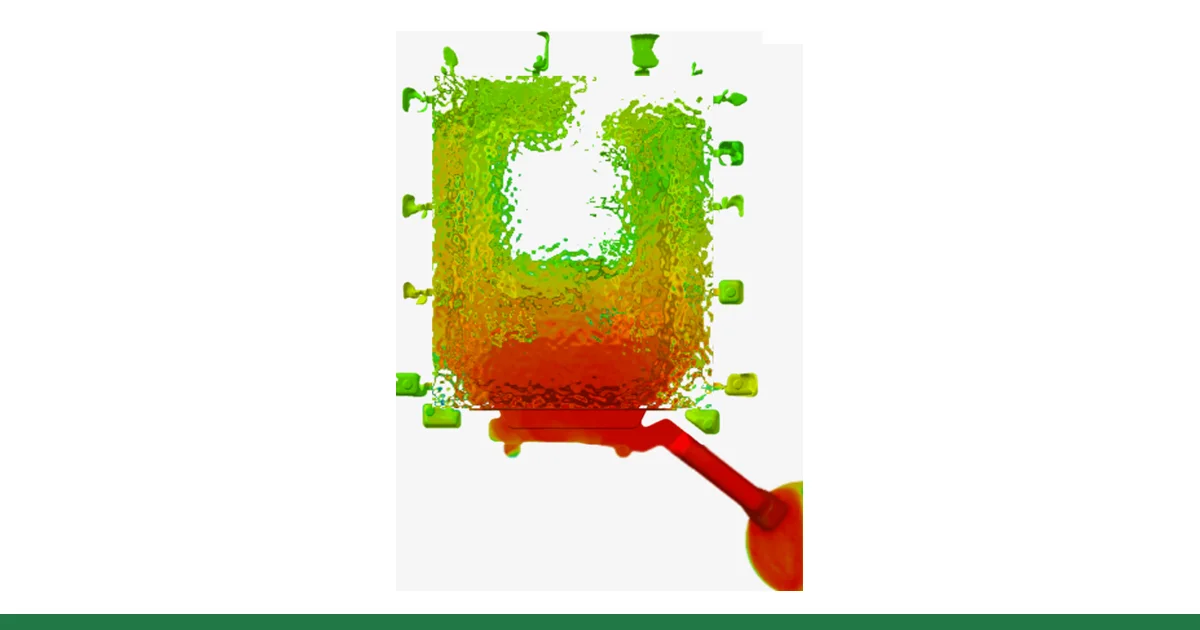
Una de las decisiones clave en estos proyectos ha sido concentrar la aspiración en un único punto. Esta elección simplifica la instalación, pero exige estudiar cómo conducir el aire hasta ese punto y evitar que quede aislado por el avance del aluminio.
La simulación de llenado con Simcenter Inspire Cast (antes Altair Inspire Cast) permite visualizar la evolución de los frentes de metal e identificar las zonas donde pueden formarse bolsas de aire. A partir de esa información, se define la ubicación de la aspiración y se trabaja sobre el diseño del llenado y de los recorridos de evacuación.
La simplificación del sistema se apoya, por tanto, en una decisión de diseño: facilitar que el aire llegue al punto de aspiración durante el tiempo disponible para evacuarlo.
La estanqueidad como condición para aprovechar el vacío
El trabajo conjunto con el diseñador del molde y el fundidor resulta esencial para conseguir un molde estanco mediante soluciones robustas y adecuadas para el entorno de fundición a presión.
No basta con disponer de un excelente dispositivo de evacuación. Un molde que no cierra correctamente o que presenta fugas de aluminio también ofrece vías de entrada al aire. Mientras esas vías permanezcan abiertas durante la aspiración, el sistema deberá extraer tanto el aire inicialmente contenido en la cavidad como el que continúa entrando desde el exterior, limitando el vacío alcanzable.
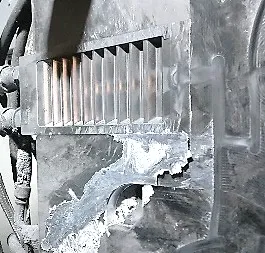
La misma revisión debe extenderse a otros elementos del proceso, como la estanqueidad del conjunto pistón y cámara o los excesos de lubricación, que pueden aportar gases adicionales. Son condiciones que deben resolverse junto con la instalación del vacío para obtener el resultado esperado.
Los requisitos del molde y del proceso se desarrollan en la guía técnica de fundición a presión de INYTIALGO.
En el blog, qué le exige el vacío al molde y al proceso, y cuándo compensa: colada al alto vacío en fundición a presión.
Un funcionamiento estable en cada ciclo
El tercer elemento clave es mantener el comportamiento del sistema de un ciclo al siguiente. La capacidad nominal de aspiración tiene un valor limitado si las condiciones reales de paso cambian con la posición relativa de los semimoldes o si es necesario intervenir repetidamente en planta para evitar fugas de aluminio.
Por ello, la selección del dispositivo debe considerar conjuntamente su capacidad para evacuar el aire, detener el aluminio y conservar una sección efectiva de paso estable durante la producción.
Incluso entre los dispositivos pasivos basados en enfriamiento, las soluciones no son equivalentes. La diferencia está en cómo resuelven ese equilibrio y en su capacidad para mantenerlo bajo las condiciones reales de trabajo del molde.
La solución INYTIALGO
En los dispositivos pasivos, una gran sección nominal de paso no garantiza una mayor capacidad de evacuación durante la producción. Si esa sección se obtiene mediante holguras excesivas, puede favorecer las fugas de aluminio. Para evitarlas, se recurre al desplazamiento relativo entre ambas mitades del dispositivo, estrangulando el paso y reduciendo también la sección disponible para evacuar el aire. La capacidad efectiva queda así por debajo de la anunciada y condicionada por el ajuste realizado en planta.
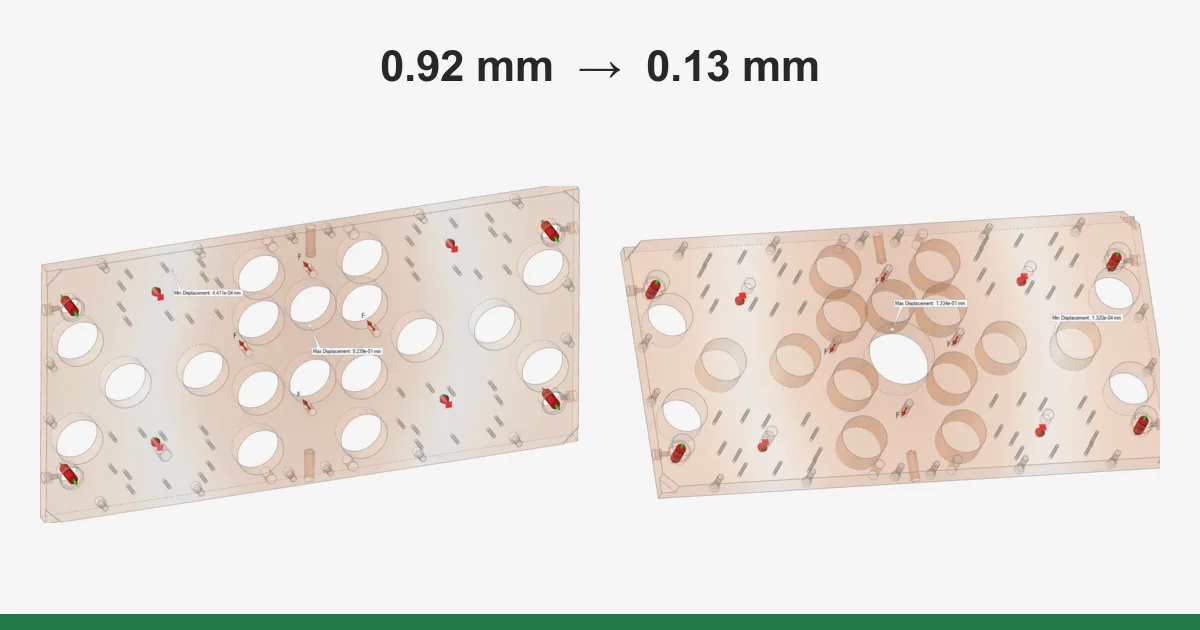
Este compromiso adquiere especial importancia en moldes de grandes dimensiones. Las desalineaciones entre el lado fijo y el lado móvil pueden alterar considerablemente el paso por el dispositivo, incluso cuando esas desviaciones resultan admisibles para las tolerancias de la pieza. El estrangulamiento puede favorecer la detención del aluminio, pero perjudica la evacuación del aire.
La selección de INYTIALGO responde a la necesidad de mantener ambas funciones de forma estable. Sus dispositivos, las válvulas de vacío Castvac, combinan holguras de paso reducidas, que proporcionan un margen de retención del aluminio ante pequeñas desviaciones de apertura, con un sistema que limita el desplazamiento relativo entre ambas mitades y preserva la sección efectiva de evacuación.
La integración se define conjuntamente con el diseñador del molde y el fundidor para mantener ese comportamiento también en moldes de grandes dimensiones, sin necesidad de ajustes adicionales en planta. El criterio de selección es, por tanto, la capacidad de conservar una evacuación eficaz y una retención fiable del aluminio de un ciclo al siguiente.
- #vacío
- #chill block
- #porosidad
- #estanqueidad
- #Inspire Cast
- #LEAN HPDC