El caso completo
El problema: una pieza delgada con una exigencia de planicidad de 0.1 mm
El cliente debía desarrollar una pieza de fundición a presión de escaso espesor, con un requisito de planicidad de 0.1 mm. Ante la incertidumbre sobre su capacidad para cumplir esta exigencia, prestó especial atención a los factores que podían provocar distorsiones en la pieza.
Desde INYTIALGO considerábamos que la rigidez y la estabilidad del sistema de expulsión eran elementos centrales para alcanzar ese objetivo. Al analizar el diseño del cliente, identificamos una debilidad estructural que podía desencadenar un círculo vicioso: la falta de rigidez provocaba la pérdida de paralelismo en el movimiento de los expulsores, favoreciendo su trabado y aumentando la fuerza necesaria para expulsar la pieza. Este incremento de fuerza se traducía en mayores esfuerzos sobre la pieza y, finalmente, en deformaciones.
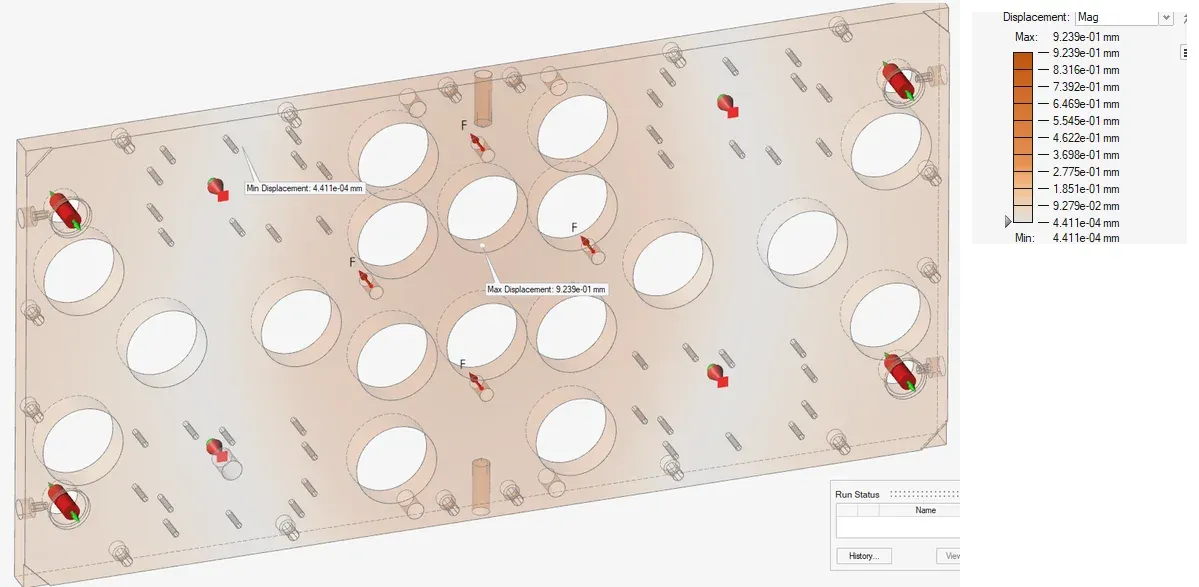
Mediante el cálculo numérico con Simcenter Simsolid (antes Altair SimSolid), pudimos mostrar al cliente el comportamiento de su sistema de expulsión y visualizar esa falta de rigidez. El análisis reveló flechas de hasta 0.9 mm en la placa expulsora, poniendo de manifiesto la necesidad de revisar el diseño.
La agilidad de esta herramienta permitió abordar el análisis sin el preprocesado propio de los métodos tradicionales y facilitar la comprensión del problema mediante una representación visual de las deformaciones.
La solución: rigidez de la placa y estabilidad del guiado
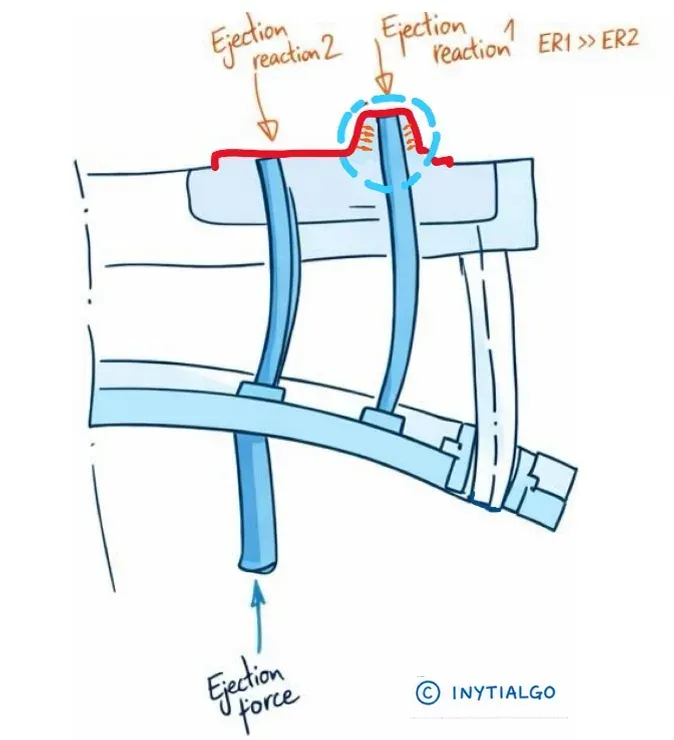
Existen algunas ideas sobre qué elementos garantizan un avance uniforme y perpendicular del sistema de expulsión. Una de ellas es la idea equivocada de que cuanto mayor sea la longitud de ajuste de los expulsores en su alojamiento en el inserto, mejor guiaremos, sin diferencias de avance entre distintos puntos de la placa.
También conviene poner en perspectiva la influencia de las barras que conectan la expulsión de la máquina inyectora con la del molde. Aunque su disposición influye en la transmisión de los esfuerzos, su contribución es limitada si el conjunto carece de la rigidez y del guiado necesarios.
Desde INYTIALGO planteamos al cliente una solución basada en dos elementos clave: la rigidez de la placa expulsora y la estabilidad del sistema de guiado. Ambos debían trabajar conjuntamente para mantener el paralelismo durante el avance y evitar que los propios expulsores asumieran una función de guiado que no les corresponde.
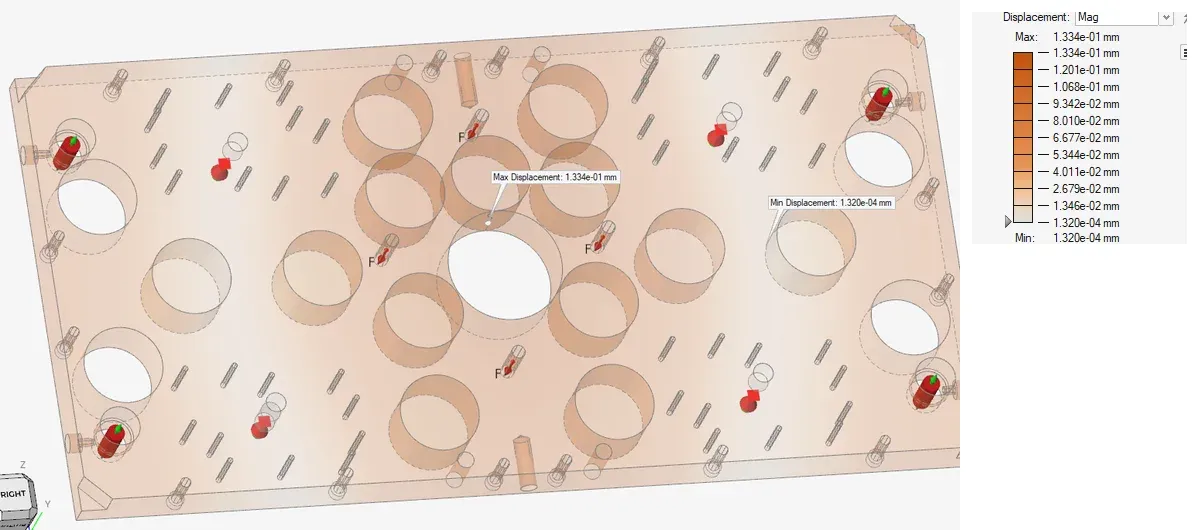
Tras incorporar los cambios al diseño, volvimos a analizar el nuevo concepto con Simcenter Simsolid. Los resultados mostraron una flecha en la placa expulsora unas 7 veces inferior a la del diseño original: de 0.92 mm se pasó a 0.13 mm.
Este análisis permitió cuantificar la mejora de rigidez conseguida mediante la revisión de la placa expulsora y de su sistema de guiado.
Los resultados: una expulsión que no deforma la pieza
El objetivo real era que la pieza no se deformara al desmoldarla. La mejor evidencia de que se consiguió es la fuerza necesaria para expulsar la misma pieza: tras implantar los cambios bajó de 8 a 3 toneladas, una disminución del 62.5 %.
Esta diferencia nos llevó a concluir que la falta de rigidez del sistema generaba rozamientos adicionales que amplificaban los esfuerzos de expulsión en los puntos de mayor adhesión. La distribución desigual de estos esfuerzos, inherente a la geometría de la pieza y a sus condiciones de desmoldeo, se agravaba por la deformación del propio sistema y repercutía sobre la pieza.
Las deformaciones de la pieza no dependen exclusivamente de la expulsión: también pueden aparecer por tensiones internas o por contracción. Sin embargo, disponer de un sistema de expulsión robusto y fiable permite minimizar la contribución de esta etapa y conseguir un comportamiento más estable y repetible, sin tanta dependencia de factores intrínsecamente proclives a la variabilidad, como la lubricación. Esto facilita el control de las deformaciones residuales y permite abordar su corrección mediante procedimientos más sencillos, por ejemplo, durante la fase de troquelado.
Comprender los esfuerzos de expulsión
Para profundizar en el origen de los esfuerzos de expulsión, conviene distinguir los factores sobre los que el fundidor puede actuar, como la lubricación o determinados aspectos del diseño del molde, de aquellos que vienen condicionados por el diseño del componente. Entre estos últimos se encuentran la retícula resistente de la pieza y las limitaciones que su geometría impone a la ubicación y distribución de los expulsores.
Estas condiciones refuerzan la importancia de disponer de un sistema de expulsión suficientemente rígido, capaz de transmitir las fuerzas necesarias sin introducir esfuerzos adicionales que favorezcan la deformación de la pieza.
Puede consultarse más información sobre estos factores en la Guía técnica para el diseño de componentes de fundición a presión (HPDC) de escaso espesor de INYTIALGO.
En el blog, sobre lo mismo: cómo diseñar componentes de pared delgada para die casting y de dónde vienen la deformación y la distorsión en componentes de escaso espesor.
Una recomendación para el control del proceso
Incorpora la presión de expulsión a tus parámetros de control estadístico del proceso (SPC). En piezas delgadas con requisitos estrictos de planicidad, es un indicador especialmente útil para detectar cambios en las condiciones de desmoldeo, esfuerzos excesivos y posibles riesgos de deformación o rotura.
Establecer un rango de trabajo validado y vigilar su evolución permite identificar desviaciones e intervenir antes de que se traduzcan en defectos.
Conviene recordar la magnitud de las fuerzas disponibles: en la inyectora de este caso, de 500 toneladas de fuerza de cierre, la capacidad de expulsión equivale al 5 %, lo que permite ejercer hasta 25 toneladas de fuerza sobre el conjunto de expulsores. La capacidad concreta debe comprobarse en las especificaciones de cada máquina.
- #expulsión
- #pared delgada
- #planicidad
- #SimSolid
- #HPDC
- #thixomolding