El caso completo
Un proyecto que el sector consideraba imposible
Inyectar una pieza con 1,400 cm² de área proyectada sin pasar de unas 530 toneladas de fuerza de apertura. Ese era el reto al que se enfrentaba INYTIALGO.
«Es imposible». «Esto es un proyecto para una máquina de 900 toneladas». «No puede funcionar».
Estas afirmaciones resumen la percepción inicial del proyecto. Sin embargo, la pieza se fabrica hoy en una máquina de 580 toneladas, en las instalaciones de uno de nuestros clientes, con un elevado volumen de producción y niveles de rechazo bajo control.
Para conseguirlo, fue necesario desarrollar el molde y el proceso alrededor de una condición fundamental: trabajar con una presión sobre el metal compatible con la fuerza de cierre disponible. La selección del pistón, la geometría de la pieza, el diseño del llenado y la función térmica de los rebosaderos fueron las claves.
Primer reto: trabajar con una presión limitada a 370 bar
La primera condición era inyectar la pieza con una presión específica sobre el metal limitada a 370 bar —aproximadamente 5,400 psi—. Con 1,400 cm² de área proyectada, esa presión empuja los semimoldes con unas 528 toneladas: es la cifra que fija el límite de 530 toneladas, y la máquina de 580 toneladas la cubre con margen. Trabajar dentro de ese límite exigía cumplir varios requisitos desde el inicio del proyecto.
Seleccionar correctamente el diámetro del pistón
La selección del diámetro del pistón de inyección fue una de las primeras decisiones fundamentales. Debía permitir alcanzar las condiciones de llenado necesarias manteniendo la presión dinámica sobre el metal dentro del límite establecido, sin recurrir a la intensificación.
El diámetro del pistón debía encajar, por tanto, con la estrategia de inyección y con la limitación de presión que condicionaba todo el proyecto.
Contar con un espesor uniforme
El segundo requisito afectaba a la propia pieza: la uniformidad de espesores era una condición necesaria para abordar el proyecto con esta limitación de presión.
En este caso, la geometría cumplía ese requisito y ofrecía una base favorable para desarrollar la solución. Esta característica de partida era esencial para plantear un llenado que pudiera completarse con la presión disponible.
Segundo reto: conseguir un llenado suave y controlado
El siguiente reto era conseguir un llenado noble de la pieza: un avance del metal ordenado, sin cambios bruscos de flujo y sin necesidad de recurrir a excesos de presión. Esta era una de las claves del enfoque LEAN HPDC aplicado al proyecto.
Para ello, el diseño de la colada y de las entradas debía permitir identificar claramente los frentes de flujo, controlar su avance y evitar atrapamientos de aire.
La simulación de fundición fue fundamental para evaluar y ajustar ese comportamiento antes de fabricar el molde. Simcenter Inspire Cast (antes Altair Inspire Cast) permitió analizar el llenado y llegar al diseño adecuado de una forma rápida y ágil.
La simulación formó así parte del desarrollo de la solución: permitió orientar las decisiones de diseño hacia un llenado compatible con las restricciones del proyecto.
Los rebosaderos como parte de la estrategia térmica
Conseguir ese llenado suave exigía prestar atención tanto a la ubicación de los rebosaderos —overflows— como a su función térmica.
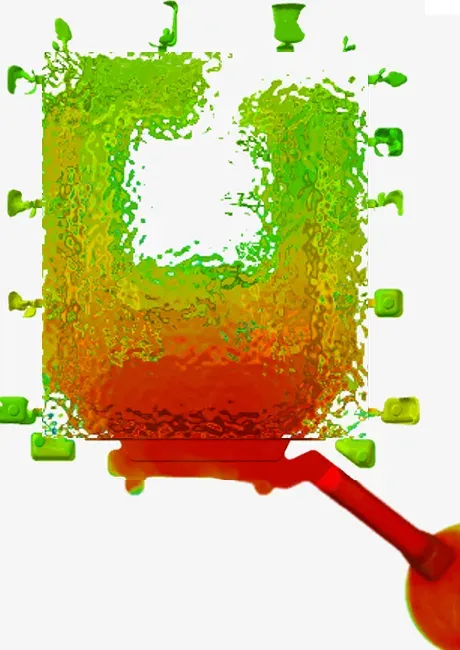
En una pieza de escaso espesor, los rebosaderos debían contribuir a mantener el metal caliente hasta los últimos puntos de llenado y conservar la temperatura del propio molde, además de dar continuidad a la circulación del metal allí donde fuera necesario.
Esta función condicionó su dimensionamiento: el volumen conjunto de los rebosaderos equivalía aproximadamente a dos tercios del volumen de la pieza.
Se trataba de un volumen considerable, cuya necesidad debe entenderse dentro de la estrategia del proceso. Su tamaño respondía a las exigencias de llenado y de equilibrio térmico de una pieza delgada que debía fabricarse con una presión disponible limitada.
Retos adicionales: porcentaje de llenado y tiempo de enfriamiento
Todo lo anterior planteaba también retos adicionales, como equilibrar el porcentaje de llenado de la cámara de inyección y gestionar el tiempo de enfriamiento antes de la apertura del molde.
Ambos aspectos debían encajar con la estrategia de llenado y el equilibrio térmico del conjunto. Por su relevancia, merecen un análisis específico que abordaremos por separado.
Del «no puede funcionar» a la producción
El proyecto llegó a producción combinando decisiones coherentes entre sí: una selección adecuada del pistón, una pieza de espesor uniforme, un sistema de colada y entradas desarrollado mediante simulación y unos rebosaderos dimensionados también por su función térmica.
Ese es el enfoque LEAN HPDC aplicado en este caso: diseñar las condiciones de llenado para fabricar con la presión y la fuerza de cierre disponibles.
En tiempos de entusiasmo por el gigacasting, en los que la fuerza de cierre parece un recurso cada vez más accesible, desde INYTIALGO la afrontamos como un recurso escaso: una capacidad que debemos aprovechar al máximo mediante el diseño del molde y del proceso.
La pieza se produce hoy en una máquina de 580 toneladas, con un elevado volumen de fabricación y niveles de rechazo bajo control. Un resultado que convirtió el «no puede funcionar» inicial en una realidad industrial.
- #LEAN HPDC
- #fuerza de cierre
- #pared delgada
- #Inspire Cast
- #rebosaderos
- #HPDC